

GYIK
GYAKRAN ISMÉTELT KÉRDÉSEK
A háromfázisú aszinkron motorok hibái általában két részre oszthatók: elektromos hibákra és mechanikai hibákra.
A mechanikai hibák közé tartoznak: a nem megfelelően méretezett vagy sérült csapágyak, csapágyperselyek, olajsapkák, végzárók, ventilátorok, ülések és egyéb alkatrészek, valamint a tengelyalkatrészek kopása és elhasználódása. Az elektromos hibák főként az állórész- és rotortekercsek törését, a menetek közötti (fázis) sérülést, a földhöz való csatlakozást stb. foglalják magukban.
Az állórész és a forgórész kölcsönösen szigetelt szilícium acéllemezekből készül, és a motor mágneses áramkörének részét képezi. Az állórész- és forgórészmagok sérülését és deformálódását főként a következő tényezők okozzák.
(1) A csapágy túlzott kopása vagy rossz összeszerelése az állórész és a forgórész súrlódását okozza, ami a mag felületének károsodását okozza, ami viszont rövidzárlatot okoz a szilícium-acél darabok között, növeli a motor vasveszteségét, és a motor hőmérséklete túl magasra emelkedik. Finomreszelővel és egyéb szerszámokkal eltávolítják a sorját, megszüntetik a szilícium-acél darab rövidzárlatát, megtisztítják, majd szigetelőfestékkel bevonják, végül melegítik és szárítják.
(2) Ha a vasmag felülete nedvesség és egyéb okok miatt rozsdásodott, csiszolópapírral kell polírozni, tisztítani és szigetelőfestékkel bevonni.
(3) A tekercselés földelése során keletkező magas hő miatt a mag vagy a fogak megégnek. Az olvadt anyag eltávolításához és szigetelőfestékkel történő szárításához használjon szerszámot, például vésőt vagy kaparót.
(4) A mag és a gép alapja közötti csatlakozás laza, és az eredeti pozicionálócsavarok meghúzhatók. Ha a pozicionálócsavarok meghibásodnak, fúrjon újra pozicionálófuratokat, és a gép alapjának megfúrásával húzza meg a pozicionálócsavarokat.
Ha a gördülőcsapágyban kevés az olaj, csontos hang hallható. Ha szakaszos kaparó hang hallható, az a csapágy acélgyűrűjének repedésére utalhat. Ha a csapágy homokkal és más törmelékkel keveredett, vagy a csapágyalkatrészek enyhén kopottak, az enyhe zajt fog kelteni. Szétszerelés utáni ellenőrzés: először vizsgálja meg a csapágy gördülőtestét, az acélgyűrű belsejét és külsejét sérülések, rozsda, hegek stb. szempontjából. Ezután fogja meg a csapágy belső gyűrűjét a kezével, és állítsa vízszintes helyzetbe a csapágyat, a másik kezével nyomja meg a külső acélgyűrűt. Ha a csapágy jó, a külső acélgyűrűnek simán kell forognia, nem szabad rezgésnek és nyilvánvaló beszorulásnak lennie a forgás során, a külső acélgyűrűnek leállítás után sem szabad visszahúzódnia, különben a csapágy már nem használható. Ha a bal kéz beszorul a külső gyűrűbe, a jobb kéz a belső acélgyűrűt fogja össze, erőltesse minden irányba, ha nyomás közben nagyon lazának érzi, az komoly kopásnak minősül.
A csapágyfelületek rozsdafoltjainak javításához 00-as csiszolópapírral törölje le, majd benzinnel tisztítsa meg; a csapágy repedéseit, a gyűrű belsejében és kívül törött vagy túlzottan kopott csapágyakat új csapágyakra kell cserélni. Az új csapágy cseréjekor ugyanolyan típusú csapágyat használjon, mint az eredeti. Csapágytisztítás és üzemanyag-feltöltés.
Csapágytisztítási folyamat: először kaparja le a fáradt olajat az acélgolyó felületéről; törölje le a maradék fáradt olajat egy pamutkendővel; majd mártsa a csapágyat benzinbe, és dörzsölje át az acélgolyót egy kefével; végül öblítse le a csapágyat tiszta benzinnel; végül helyezze a csapágyat papírra, hogy a benzin elpárologjon és megszáradjon.
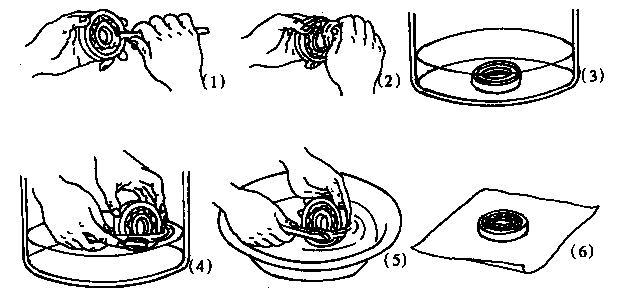
Csapágyzsírozási folyamat: A gördülőcsapágy-zsír kiválasztásakor a fő szempont a csapágy üzemi körülményei, például a környezet (nedves vagy száraz), az üzemi hőmérséklet és a motor fordulatszáma. A zsír kapacitása nem haladhatja meg a csapágytér térfogatának 2/3-át.
A csapágy kenőolajának feltöltésekor az olajat a csapágy egyik oldaláról kell benyomni, majd a felesleges olajat óvatosan le kell kaparni egy ujjal, amíg az olaj be nem tud folyni, és laposan lezárja az acélgolyót. A csapágyfedél kenőolajának feltöltésekor ne adjon hozzá túl sokat, körülbelül 60-70% elegendő.
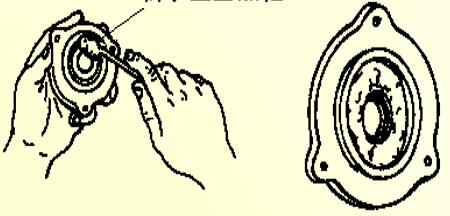
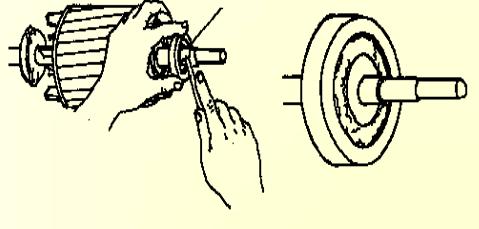
(1) A tengely görbülete, ha a görbület nem nagy, csúszógyűrűs módszerrel korrigálható a tengely átmérőjének csiszolásával; ha a görbület nagyobb, mint 0,2 mm, a tengelyt prés alá lehet helyezni, a hajlítási nyomás korrigálásával korrigálni lehet a tengely felületét esztergacsiszolással; ha a görbület túl nagy, a tengelyt újra kell cserélni.
(2) Tengelynyak kopása A tengelynyak kopása nem jelentős, előfordulhat a nyakon egy krómréteg bevonat, majd a kívánt méretre csiszolás; nagyobb kopás esetén a nyakon hegesztéssel, majd esztergálással és csiszolással lehet kopni; ha a csapágycsap kopása túl nagy, akkor a csapágycsapon is 2-3 mm-rel kophat, majd melegen forgatható egy hüvely a csapágycsapban, majd a kívánt méretre esztergálható.
Tengelyrepedés vagy -törés, ha a tengely keresztirányú repedésmélysége nem haladja meg a tengelyátmérő 10–15%-át, a hosszanti repedések nem haladják meg a tengelyhossz 10%-át, átfedő hegesztéssel, majd a kívánt méretre finomesztergálással javíthatók. Ha a tengely repedése komolyabb, új tengelyre van szükség.
Ha repedések vannak a házban és a végfedélben, azokat átfedő hegesztéssel kell javítani. Ha a csapágyfurat hézaga túl nagy, és ez a csapágyvégfedél túl lazát okozza, a csapágyfurat falát lyukasztóval egyenletesen le lehet csiszolni, majd a csapágyat be lehet helyezni a végfedélbe, nagyobb teljesítményű motorok esetén pedig a csapágy kívánt mérete berakással vagy bevonattal is megmunkálható.
A motor alapzata nincs vízszintesen. Vízszintezze be a motor alapzatát, és az alapzat kiegyenlítése után rögzítse azt szilárdan.
A berendezés nem koncentrikus a motorcsatlakozással. Javítsa ki a koncentricitást.
A motor forgórésze nincs kiegyensúlyozva. A forgórész statikus vagy dinamikus kiegyensúlyozása.
A szíjtárcsa vagy a tengelykapcsoló nincs kiegyensúlyozva. A szíjtárcsa vagy a tengelykapcsoló kalibrálása és kiegyensúlyozása.
A rotortengely feje meggörbült, vagy a szíjtárcsa excentrikus. Egyenesítse ki a rotortengelyt, állítsa egyenesbe a szíjtárcsát, majd állítsa be a készletet az újraforgatáshoz.
Az állórész tekercsének helytelen csatlakoztatása, helyi rövidzárlat vagy földelés, ami kiegyensúlyozatlan háromfázisú áramot és zajt eredményez.
Idegen anyag vagy kenőolaj hiánya a csapágy belsejében. Tisztítsa meg a csapágyakat, és cserélje ki új kenőanyaggal a csapágytér 1/2-1/3-ad részén.
Laza elmozdulás az állórész és a ház, vagy a forgórész magja és a forgórész tengelye között. Ellenőrizze az illeszkedés, újrahegesztés és megmunkálás kopási állapotát.
Az állórész és a rotor súrlódása. Keresse meg a vasmag csúcspontját, csiszolási folyamat.
Elektromágneses zaj a motor működése közben. Nehéz javítani.
| Szigetelési osztály | Hőmérséklet (℃) |
| Szigetelési osztály | Hőmérséklet (℃) |
| Y A E B | 90 105 120 130 | F H C | 155 180 >180 |
① alacsony viszkozitás, magas szilárdanyag-tartalom és könnyű merítés.
② gyors kötés, erős kötés és rugalmasság.
③Magas elektromos tulajdonságok, hőállóság, nedvességállóság és kémiai stabilitás.
a) Az akna és a csempe közötti rés túl kicsi.
b) Kicsi az olajtömlő nyílása és elégtelen az olajellátás.
c) a kenőolaj magas hőmérséklete.
d) Aknacsempe kutatási sérülés.
e) gyenge olajvisszanyerés és elégtelen olajadagolás.